新浪微博
 腾讯微博
立柱滑台晃荡抖动?线轨结构给你稳如泰山的加工体验
立柱滑台晃荡抖动?线轨结构给你稳如泰山的加工体验
加工设备稳定性痛点:立柱滑台晃荡抖动的危害
在数控加工、自动化搬运、精密检测等领域,立柱滑台作为核心运动部件,其运行稳定性直接决定了最终加工精度与设备使用寿命。很多传统采用硬轨结构的滑台设备,在长期使用后很容易出现晃荡抖动的问题,轻则导致加工件表面粗糙度不达标,尺寸精度偏差超出公差范围,重则引发刀具崩损、工件报废,甚至对设备操作人员造成安全隐患。
传统硬轨结构的立柱滑台,晃动抖动的成因其实十分明确:第一,硬轨是接触面积较大的滑动摩擦,运动过程中磨损速度快,使用一到两年后导轨间隙就会因磨损变大,间隙带来的旷量直接导致滑台运动时出现窜动;第二,滑动摩擦的阻力不均匀,高速运行时摩擦力大温升快,热变形会进一步放大结构误差,低速运行时又容易出现爬行现象,带动滑台抖动;第三,硬轨对安装精度要求极高,地基沉降、设备长期受力变形都可能导致导轨平行度偏差,最终引发滑台运行晃荡。而线性滑轨(简称线轨)结构的出现,从根本上解决了这一痛点,给精密加工带来了稳如泰山的使用体验。
安装与热变形适应性更好,长期稳定性更高
传统硬轨需要在设备床身上直接磨削加工导轨面,对床身的加工精度要求极高,一旦床身发生变形,导轨精度就会直接下降,引发滑台晃动。而线轨是独立的标准部件,安装时只需要将滑轨定位锁死在基准面上即可,即使床身有少量变形,线轨也可以通过安装微量调整来保证平行度,不会影响滑台的运行。另外,线轨滚动摩擦产热少,而且钢珠和滚道的热膨胀系数一致,工作过程中的热变形极小,不会像硬轨那样因为摩擦温升导致导轨面膨胀,改变滑台配合间隙,引发运行抖动。
线轨立柱滑台在不同加工场景的稳定表现
线轨结构解决了晃动问题,在各类对稳定性要求高的加工场景中,已经逐步替代传统硬轨滑台,带来完全不同的加工体验。
精密模具加工:微米级精度保持稳定
模具加工对轮廓精度和表面光洁度要求极高,很多复杂型腔需要长时间精加工,如果滑台存在抖动,加工出来的模具表面会出现明显的刀纹,后续抛光需要耗费大量工时,甚至直接导致模具报废。采用线轨结构的立柱滑台,定位精度可以控制在±0.003mm以内,重复定位精度可以达到±0.001mm,长时间高速切削过程中不会出现晃荡抖动,加工出来的模具轮廓误差可以控制在0.01mm以内,表面粗糙度直接就能达到Ra0.8以内,减少了大量后续处理工序。
高速雕铣加工:高进给下无抖动振纹
高速雕铣加工的进给速度可以达到每分钟十几米,传统硬轨滑台在高速运动下摩擦力大,惯性冲击强,很容易出现抖动,导致加工件表面出现规则振纹。线轨滑台因为运动阻力小,惯性低,高速运动过程中响应速度快,运行平稳,即使是连续高速进给也不会出现抖动,加工小型精密零件、铜公电极时,表面质量远好于硬轨设备,断刀率也能下降30%以上。
重切削加工:大负载下依然稳如泰山
很多人认为线轨只能用于轻载精加工,其实不对,目前重载型线轨的刚性已经完全可以满足重切削需求。大规格重载线轨采用更大直径的钢珠,增加了接触面积,预压可以达到中预压甚至重预压,整体刚性不比硬轨差,同时依然能保持运动的稳定性。在立式加工中心的重切削场景中,线轨立柱滑台在进行大切深铣削时,滑台的晃动量控制在0.005mm以内,不会出现硬轨滑台大切削时的晃荡抖动,加工出来的工件平面度更好,刀具寿命也更长。
线轨结构为什么能从根源解决晃荡抖动?
线轨结构和传统硬轨的核心差异,在于运动摩擦方式的不同,这种结构差异从设计层面就规避了引发晃荡抖动的核心诱因。
滚动摩擦替代滑动摩擦,间隙可控磨损极小
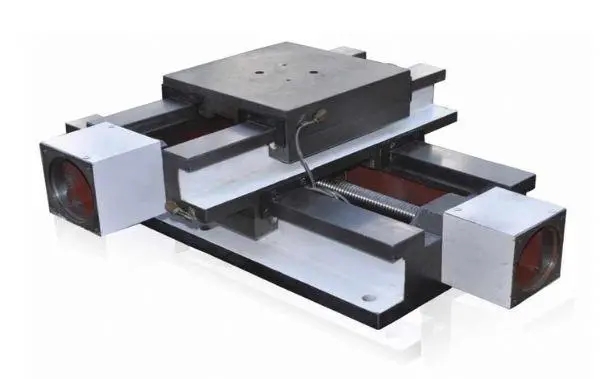
线轨结构的核心是滑轨+滑块+钢珠的组合,运动过程中依靠钢珠在滑轨滚道内的滚动实现运动,把传统硬轨的滑动摩擦转化为滚动摩擦。滚动摩擦的摩擦系数仅为滑动摩擦的1/50~1/20,运动阻力极小且稳定,从根本上避免了硬轨摩擦阻力不均匀带来的爬行、抖动问题。同时,线轨在装配过程中可以通过预压来消除内部间隙,根据设备负载需求,可以调整预压大小,过预压还可以进一步提升结构刚性,完全不会像硬轨那样随着使用磨损出现间隙旷量,长期运行后依然能保持稳定的配合精度,晃荡自然无从谈起。
线轨的定向约束性更强,受力刚性均匀
传统硬轨一般是单条宽导轨配合滑台的包裹结构,对横向、侧向的误差约束能力弱,滑台受偏载时很容易出现倾斜晃动。而标准线轨结构一般采用双滑轨平行布置,滑块对称分布在两条滑轨上,四个方向都可以承受负载,无论是轴向切削力还是径向偏载,都能均匀分配到两个滑轨的滚道上,受力变形均匀,不会出现局部受力过大导致的滑台倾斜晃荡。同时线轨的滚道是经过精密磨削加工的圆弧型滚道,钢珠和滚道是点接触,配合精度可以达到微米级,滑台的运动轨迹精度远高于硬轨,运行过程中不会出现偏差累积带来的抖动。
怎么选线轨立柱滑台,保证长期稳定性?
想要线轨立柱滑台实现长期稳定不抖动,选型和安装也需要注意几个关键点:
第一,根据负载选对线轨规格和预压。如果是轻载精密加工,可以选用普通精度级线轨,轻预压即可满足需求;如果是重切削加工,一定要选重载型线轨,采用中预压或者重预压,消除间隙提升刚性,避免大负载下出现晃动。
第二,保证安装基准面的精度。虽然线轨对安装基准要求比硬轨低,但是基准面的平面度还是会影响线轨的平行度,如果基准面变形,会导致线轨安装后存在内应力,长期运行后依然会出现滑台抖动,因此安装前必须检查基准面的平面度,误差控制在0.01mm/m以内。
第三,做好日常维护保养。线轨虽然磨损极小,但是依然需要定期清理导轨表面的切屑,加注润滑脂,避免钢珠和滚道出现异常磨损,长期保持稳定的配合间隙,就能一直保持稳如泰山的运行状态。
总的来说,立柱滑台的晃荡抖动本质上是传统结构设计带来的固有缺陷,而线轨结构从摩擦方式、受力设计层面进行了革新,从根源上解决了间隙旷量、摩擦不均、变形偏差等问题,不管是精密加工还是重切削加工,都能带来稳定流畅的运行体验,已经成为当前加工设备立柱滑台的主流结构方案。