新浪微博
 腾讯微博
重切削加工抖动大?数控十字硬轨滑台如何提升整机刚性
重切削加工抖动大?数控十字硬轨滑台如何提升整机刚性
开粗吃刀一大,机床就震刀;加工模具钢、铸钢件,刀纹杂乱、振纹明显;刀具损耗快、尺寸忽大忽小,反复调试参数依旧改善有限。很多设备厂家、机加工师傅优先排查主轴、伺服、刀具,却忽略了 XY 运动核心 ——十字滑台。
重切削的核心矛盾,就是巨大切削冲击力带来的振动与形变。线轨点线接触结构,适合轻载高速精加工,面对大切深、断续切削,容易出现局部形变、阻尼不足,振动直接传导至刀尖,引发振刀。想要从根源稳住切削工况,数控十字硬轨滑台就是提升整机刚性、抑制切削抖动的关键方案。
为什么重切削容易抖动,刚性短板在哪
1. 接触形式决定承载上限
线轨依靠滚珠点 / 线接触,重载下接触应力集中,大切削力下导轨易产生微小弹性变形,切削冲击会持续激发振动,振纹直接印在工件表面。
2. 铸件应力未释放,受力后形变
普通滑台铸件缺少完整时效处理,切削载荷叠加温度变化,内部应力缓慢释放,滑台基准慢慢偏移,长时间加工稳定性持续下滑。
3. 整机阻尼不足,振动无法衰减
金属结构本身会传递切削振动,若滑台本体吸震能力弱,主轴切削产生的高频振动无法被吸收,整机共振,越重切抖动越明显。
4. XY 分体结构,结合面刚性薄弱
简易十字滑台拼接结构多,结合面多,切削冲击力下各层滑板之间产生微量位移,破坏运动基准,加工一致性变差。
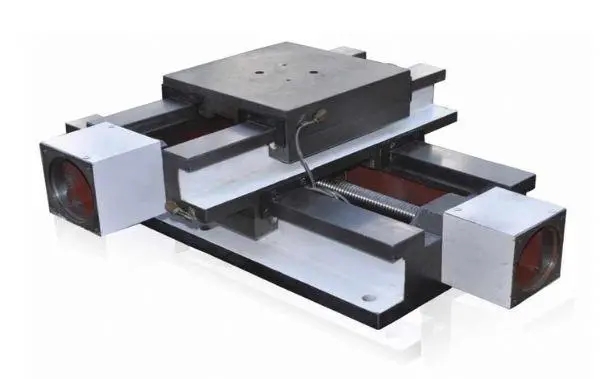
数控十字硬轨滑台,从结构上强化整机刚性
数控十字硬轨滑台采用 HT300 铸铁一体铸造,多筋板蜂巢结构,XY 轴集成十字布局,导轨直接铸在床身本体,经过人工时效 + 自然时效双重去应力,导轨面淬火、精密磨削 + 手工刮研,面接触硬轨设计,大幅提升整机刚性与阻尼性能。
✅ 大面接触,抗切削冲击,形变量极小
硬轨为面接触形式,载荷均匀分散在整个导轨接触面,承载力远高于线轨。大刀盘、大切深、断续重切削工况下,能够抵御切削力冲击,XY 轴不会发生微量弹性形变,牢牢锁住运动基准,减少刀尖位移,消除振纹来源。
✅ 铸铁高阻尼,自带吸震属性
铸铁内部石墨组织具备优异阻尼特性,切削产生的振动可以被滑台本体快速吸收衰减,阻断振动传递到主轴与工件,抑制整机共振,刀纹平整,降低刀具崩损、磨损过快的问题,延长刀具寿命。
✅ 一体铸件 + 时效处理,长期刚性稳定
整体筋板铸造,减少拼接结合面薄弱点;铸件经过充分时效处理,消除内部残余应力,长期重载加工不易变形,整机刚性不会随使用时间衰减,持续保障重切削加工精度。
✅ 精密刮研导轨,贴合紧密,刚性传递顺畅
导轨面中频淬火,硬度达标,手工刮研保证导轨面均匀贴合,间隙可控,受力时不会出现间隙晃动,刚性传递连贯,适合模具、重型铸件、结构件开粗加工。
✅ 模块化十字结构,适配专机改造与整机装配
一体化 XY 十字集成,可直接装配到机床底座,减少整机装配环节,降低整机结构设计难度,支持定制行程、台面尺寸、T 型槽布局,适配数控专机、铣削动力头、定制加工设备。
选对滑台,降低重切削隐性成本
很多设备选型时只看重速度,忽略重切削刚性需求。震刀带来的工件报废、刀具频繁更换、生产效率下降,隐性成本远高于滑台采购差价。主轴再强,若十字滑台刚性不足,整机性能就存在天花板。
重切削抖动,优先升级十字硬轨滑台!
数控十字硬轨滑台,强化机床底层运动刚性,吸收切削振动,让大切深开粗稳定可控,减少振纹、降低刀具损耗,提升加工合格率,是重型铣削、模具加工、专机定制的可靠运动底座。
泊头市北重机械制造有限公司是一家来自河北铸造之乡的实体大型企业。该公司拥有专业设计团队,能根据不同行业需求,为客户提供专业解决各种平台量具的疑难问题。其产品多种多样,铸铁平台、焊接平台、电机试验平台、大理石平台、滑台这些只是其中的一部分。铸铁平台可作为工件检验或标记的平面参考仪器,广泛应用于机械制造、化工、五金等行业;大理石平台使用上等的济南青制作,广泛应用于机械制造、精密仪器检测、电子生产、模具加工、计量校准等多个领域;焊接平台应用于大型装备制造业,能提高焊接质量和效率;电机试验平台具有良好的平稳性和稳定性,适用于机械、电机等动力实验;滑台操作简单、易保养、精度高且性价比高。