新浪微博
 腾讯微博
重切削抖动精度差?三轴硬轨滑台解决重载削刚性难题
重切削抖动精度差?三轴硬轨滑台解决重载切削刚性难题
做钢件开粗、模具重切削、毛坯大余量加工,是否总被这些难题困扰:大吃刀加工时机床抖动振刀,工件表面布满刀纹;重载切削下出现让刀,尺寸偏差大,精度难以把控;断续切削冲击大,导轨抗载不足,刀具损耗快;反复调试参数,不敢下大切深,加工效率上不去,生产效益大打折扣。
切削精度的根基在于运动基座的刚性。再好的主轴与刀具,如果滑台刚性不足,一切重切削都是空谈。三轴硬轨滑台,专为重载铣镗加工工况研发,依靠高刚性滑动导轨结构,从根源抑制切削振动,化解重载冲击,让大余量切削稳定输出,兼顾加工效率与成品精度。
铸铁本体 + 硬轨结构,筑牢重载切削刚性基础
三轴硬轨滑台整体基座采用高强度灰铸铁一体铸造,内部增设加强筋,铸件经过充分时效去应力处理,消除铸造内应力,长期运行不易变形,整机结构稳定性强。
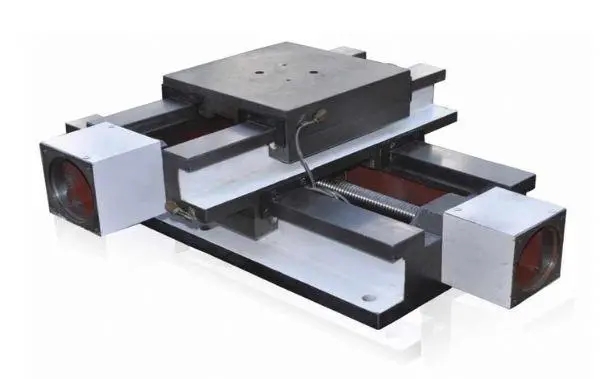
三轴全部采用面接触式硬轨副,导轨工作面经过淬火处理,配合精密刮研工艺,接触面积大,承载能力强,可承受大吨位工件自重与强切削冲击力,抗颠覆力矩性能优异,相比普通线轨滑台,更适配大吃刀、断续切削工况,有效减少重切过程的震颤与让刀现象。
硬轨天然具备优秀阻尼减振性能,切削产生的振动可通过大面积导轨接触面充分吸收,避免共振抖动,抑制振刀纹产生,工件加工光洁度显著提升,同时降低刀具非正常磨损,减少换刀频次,降低耗材成本。
三轴联动精密传动,精度持久稳定,适配专机改造
X/Y/Z 三轴一体化硬轨布局,丝杠、导轨经过配对装配调试,进给运动平稳顺滑。重载工况下依旧保持良好定位与重复定位精度,大余量开粗完成后可直接进行半精、精加工,减少工序流转,不用多次装夹找正,缩短加工周期。
导轨贴塑工艺进一步优化摩擦特性,耐磨性强,抗拉伤,适应车间铁屑、冷却液等恶劣加工环境;完善的强制润滑系统,保障导轨长期稳定运行,延长整机使用寿命。
模块化标准化结构,既可作为全新数控专机核心运动单元,也可用于老旧设备升级改造,无需重新整机开发,缩短设备研发周期,支持行程、负载、安装接口按需定制,适配不同规格加工需求。
多领域重载加工场景广泛应用
模具行业:模具钢、锻模大余量开粗,重型模具铣削镗孔加工;
机械加工:合金钢、铸铁毛坯件重切削,大工件铣、钻、镗复合加工;
专用机床:定制铣镗专机、组合机床,重型自动化加工设备;
重工领域:工程机械零部件、箱体类工件强力切削加工。
不少企业选用普通线轨滑台做重切削,看重前期成本,却出现抖动振纹、精度漂移、刀具损耗严重等问题,为了保证加工质量只能减小切深,牺牲加工效率,综合生产成本不降反升。
三轴硬轨滑台聚焦重载切削痛点,把刚性、减振、承载作为核心指标,大切深敢吃刀,重冲击稳得住,实现效率、精度、耐用性三者兼顾,是重载切削设备的优选运动单元。
告别重切削抖动、精度漂移困扰,三轴硬轨滑台,为强力切削提供坚实刚性支撑。支持定制不同行程、负载等级、安装尺寸,可匹配各类专机与设备改造项目。