新浪微博
 腾讯微博
重切削加工震纹大?数控直线硬轨滑台高刚性抗振
重切削加工震纹大?数控直线硬轨滑台高刚性抗振
钢件大余量铣削、铸件断续切削,加工面震纹此起彼伏,是很多机加工车间的老大难。调转速、降进给、换硬质合金刀具,反复优化切削参数,表面波纹依旧无法消除;震刀还会造成崩刃、让刀,零件尺寸忽大忽小,返工率居高不下,刀具耗材成本持续走高。
多数人优先排查主轴、刀柄与切削参数,却忽略进给滑台刚性不足带来的颤振。普通线轨滑台滚动接触,阻尼偏小,面对重载切削冲击时容易激发共振;切削力冲击下滑台产生微量摆动,刀具轨迹抖动,直接在工件表面留下周期性震纹。想要根治重切削振纹,核心在于升级进给基座,选用数控直线硬轨滑台,依靠面接触高阻尼结构,从源头抑制切削震颤。
面接触硬轨结构,高刚性强阻尼,压制切削震振
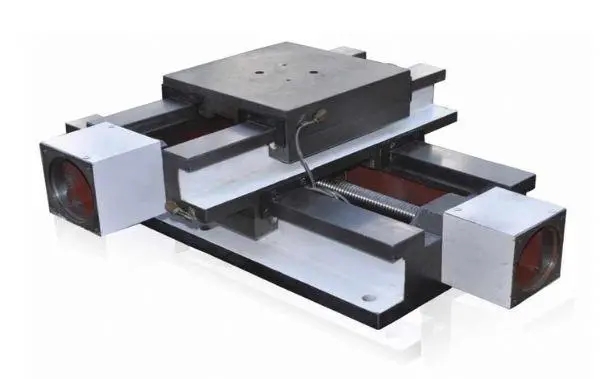
滑台基座采用 HT250 灰铸铁一体铸造,毛坯经过人工时效处理,释放铸件内应力,长期重载使用不易变形。导轨为矩形滑动硬轨,工作面经超音频淬火 + 精密人工刮研,导轨副大面积面接触,相比线轨承载能力、抗颠覆力矩大幅提升。
滑台内置精密滚珠丝杠传动,配置集中自动润滑系统,导轨面持续形成油膜,降低摩擦磨损,保持导轨配合间隙稳定;加宽箱型结构加强筋设计,抗弯曲、抗扭刚性强,承受大切削力时形变量极小。支持伺服电机直连,进给响应稳定,可按需定制行程、负载规格,适配各类数控专机、组合机床改造。
滑动导轨副自带天然高阻尼特性,配合润滑油膜,可快速吸收铣削、镗削产生的振动能量,切断振动传递路径,重切削、断续啃料工况下,牢牢锁住刀具进给姿态,减少滑台摆动,有效消除工件表面震纹,降低崩刀风险。
适用场景
铸件粗铣、模具钢重切削、工程机械零部件镗铣、箱体类零件断续加工、重载数控专机、自动化铣削工作站、旧机床滑台改造升级等,对抗振、重载、加工表面质量要求高的工况。
核心价值
✅ 大面接触高阻尼,吸收切削振动,减少工件震纹,提升表面加工质量
✅ 时效铸铁基座 + 淬火刮研导轨,刚性足,抗冲击抗颠覆,适配大余量重切削
✅ 降低震刀崩刃概率,延长刀具使用寿命,减少零件返工
✅ 集中润滑系统,导轨磨损慢,长期运行间隙稳定,精度保持性好
✅ 模块化定制,行程、负载按需选配,新机配套、旧设备改造均可落地
刀具再好,滑台一震,加工品质就无从保障。
如果你正被重切削震纹、尺寸不稳定、频繁崩刀困扰,不妨更换高刚性数控直线硬轨滑台,稳住进给基座,让大余量切削加工更稳、更省、效率更高。
坐落于铸造之乡泊头,泊头市北重机械制造有限公司,专业做机床基础件、精密工装铸件!
我们集铸造、热处理、精密机加工于一体,可承接单件 35 吨以内灰铁、球墨铸件。主营铸铁平台、试验平台、铸铁地轨、机器人地轨、数控滑台、机床床身、机床光机、大理石测量平台,支持非标定制。
全套生产检测设备,严格把控精度,产品抗变形、刚性强,服务汽车、航天、冶金、船舶等行业,远销海内外。
北重机械,坚守精工品质,一站式解决你的工装铸件需求!
泊头北重厂家可提供滑台选型方案、三维图纸,支持现场工况评估,欢迎咨询获取参数与报价。